
به گزارش ایسکانیوز؛ تست MT به آزمایشگاه یا دستگاه گرانقیمت نیاز ندارد. برای بیشتر بازرسیهای میدانی، یک یوک مغناطیسی، یک قوطی رنگ زمینه سفید و یک قوطی جوهر مغناطیسی مشکی کافی است. ولی همین سادگی باعث میشود بعضی الزامات استاندارد در کار روزمره از قلم بیفتد.
تست MT ترک را چطور نشان میدهد؟
یوک، ناحیهای از قطعه فولادی را که بین دو پایهاش قرار دارد مغناطیسی میکند. جایی که ترک یا ناپیوستگی دیگری سر راه میدان باشد، بخشی از میدان از سطح بیرون میزند و یک «میدان نشتی» میسازد. ذرات ریز آهنی موجود در جوهر مغناطیسی به همین نقطه کشیده میشوند و روی آن جمع میشوند.
نتیجه، خط یا نشانهای مشکی روی زمینه سفید است. رنگ زمینه فقط کنتراست میسازد؛ کار اصلی را میدان مغناطیسی و ذرات انجام میدهند.
بند T-720 از ASME BPVC Section V اصل کار و محدودیتهایش را صریح گفته است. این روش برای آشکارسازی ترک و ناپیوستگیهای دیگر روی سطح مواد فرومغناطیس است. حساسیتش برای عیوب سطحی بیشترین است و با افزایش عمق ناپیوستگی بهسرعت کم میشود. همچنین بیشترین حساسیت به ترکهایی است که عمود بر خطوط میدان قرار دارند.
پس تست MT برای ترکهای سطحی و نزدیک به سطح است، نه عیوب عمیق داخل جوش. برای عیوب داخلی، بسته به جنس و ضخامت و الزامات پروژه، آزمونهایی مثل رادیوگرافی (RT) یا اولتراسونیک (UT) لازم میشود.
MT یا PT؛ کدام برای جوش شما مناسب است؟
یک قاعده ساده کمک میکند: اگر آهنربا به قطعه بچسبد، معمولاً MT گزینه سریعتری است. فولادهای کربنی و کمآلیاژ، که بیشتر سازهها و سولهها از آنها ساخته میشوند، فرومغناطیساند.
فولاد زنگنزن آستنیتی، آلومینیوم، مس و برنج خاصیت فرومغناطیس ندارند. برای این مواد باید سراغ آزمون مایعات نافذ (PT) رفت. در مقابل، MT ممکن است ناپیوستگیهایی را که کمی زیر سطحاند هم نشان دهد؛ PT فقط عیوبی را آشکار میکند که به سطح راه دارند.
اصول این روش، مراحل اجرا و انتخاب مواد مصرفی در راهنمای تست MT (ذرات مغناطیسی) با جزئیات بیشتر توضیح داده شده است.
شش الزام ASME Section V که در بازرسی میدانی جا میافتد
Article 7 از ASME Section V وقتی الزامآور است که کد ساخت پروژه به آن ارجاع داده باشد. در آن صورت، این بندها اختیاری نیستند:
۱. آمادهسازی سطح تا ۲۵ میلیمتر اطراف جوش
طبق بند T-741.1(b)، سطح آزمون و همه نواحی مجاور تا دستکم ۲۵ میلیمتر باید خشک و عاری از گردوغبار، چربی، روغن، پوسته، فلاکس و پاشش جوش باشد. هر آلودگی که بتواند در آزمون اختلال کند، باید پیش از کار برداشته شود.
۲. رنگ زمینه فقط به اندازه لازم
بند T-741.2 میگوید رنگ کنتراست غیرمغناطیسی فقط به مقداری اعمال شود که برای افزایش کنتراست ذرات کافی است. اگر از رنگ زمینه استفاده میشود، باید نشان داد که نشانهها از میان آن قابل تشخیصاند. اندازهگیری ضخامت آن لازم نیست، ولی لایه ضخیم میتواند نشانه ریز را بپوشاند.
۳. بررسی روزانه توان یوک
طبق بند T-762، توان مغناطیسکنندگی یوک باید در هر روزی که از آن استفاده میشود، پیش از کار بررسی شود؛ و هر بار که یوک آسیب دیده یا تعمیر شده است. یوک AC باید در حداکثر فاصله قطبی دستکم ۴٫۵ کیلوگرم و یوک DC یا آهنربای دائم دستکم ۱۸ کیلوگرم وزنه بلند کند.
۴. دو آزمون با میدان تقریباً عمود بر هم
بند T-772 روی هر ناحیه دستکم دو آزمون جداگانه میخواهد. در آزمون دوم، خطوط میدان باید تقریباً عمود بر آزمون اول باشند. ترکی که موازی میدان باشد، ممکن است در یک جهت اصلاً دیده نشود؛ برای همین یک بار گذاشتن یوک کافی نیست.
۵. روش پیوسته
طبق بند T-773، آزمون باید به روش پیوسته انجام شود. برای ذرات تر از قوطی آئروسل، یعنی ذرات پیش از برقراری میدان و/یا همزمان با آن اعمال شوند؛ نه بعد از برداشتن یوک.
۶. نور کافی و دمغناطیس
برای ذرات مرئی، بند T-777.1 حداقل شدت نور سفید ۱۰۷۶ لوکس را میخواهد که پیش از ارزیابی با نورسنج اندازهگیری میشود، مگر آنکه منبع نور تأییدشده به کار رود. رنگ ذرات هم باید با رنگ سطح آزمون متفاوت باشد. پس از آزمون، طبق بند T-778، اگر مغناطیس باقیمانده بتواند در فرآیند بعدی یا کارکرد قطعه اختلال کند، قطعه باید دمغناطیس شود.
پیدا شدن نشانه هم پایان کار نیست. طبق بند T-780(a)، همه نشانهها با معیار پذیرش کد ارجاعدهنده پروژه ارزیابی میشوند؛ Section V خودش معیار پذیرش تعیین نمیکند. ASTM E709 هم راهنمای این روش است و توصیه میکند، نه الزام؛ الزام قطعی از کد پروژه و Section V میآید.
واحد خرید هنگام سفارش اسپری MT چه چیزهایی را بپرسد؟
درخواست «اسپری MT» یا «اسپری تست جوش MT» در عمل یعنی دو قوطی: جوهر مغناطیسی مشکی و رنگ زمینه سفید. این دو با هم مصرف میشوند. چند نکته پیش از سفارش، خطای خرید را کم میکند:
- دمای کار: بازرسی پاییز و زمستان در فضای باز اغلب در صبح سرد انجام میشود. در جدول T-721، دمای سطح قطعه بیرون از محدوده توصیهشده تولیدکننده ذرات جزو متغیرهای اساسی دستورالعمل است. پس محدوده دمای کاری هر دو قوطی را در دیتاشیت ببینید.
- ثبات نوع مواد: نوع ذرات (مرئی یا فلورسنت، رنگ، اندازه، تر یا خشک) و رنگ زمینه هم در همان جدول متغیر اساسیاند. طبق T-721.2، هر تغییر در متغیرهای دستورالعمل کتبی بازنگری یا الحاقیه میخواهد و اگر کد پروژه صلاحیتسنجی دستورالعمل را بخواهد، تغییر متغیر اساسی به صلاحیتسنجی دوباره نیاز دارد.
- شماره بچ و تاریخ انقضا: باید روی قوطی خوانا باشد تا کیفیت هر محموله قابل رهگیری بماند.
- مدارک: دیتاشیت، برگه اطلاعات ایمنی (MSDS) و گواهی آنالیز بچ را از ابتدا در استعلام بخواهید.
تأمین ست اسپری MT برای بازرسی جوش
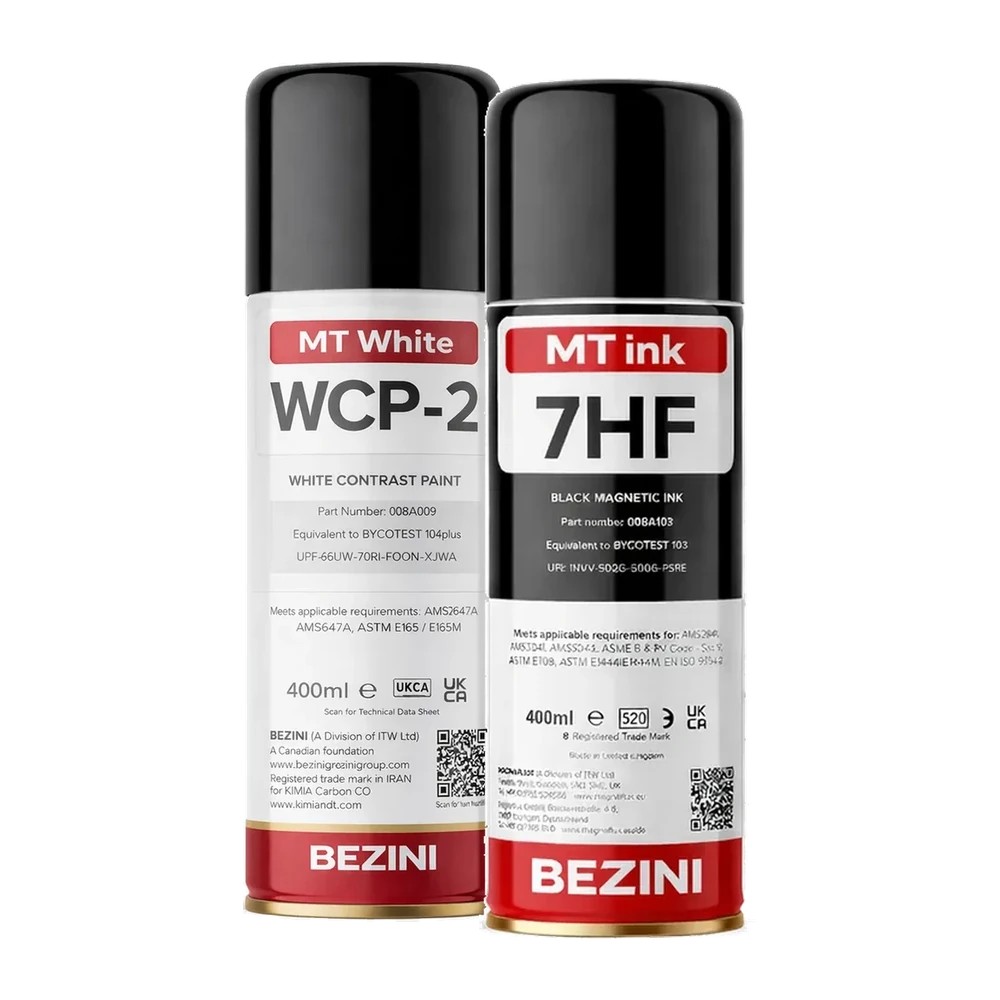
ست اسپری MT: جوهر مغناطیسی مشکی 7HF و رنگ زمینه سفید WCP-2
کیمیا کربن اسپادانا (KimiaNDT)، مستقر در اصفهان، مواد مصرفی آزمونهای غیرمخرب را تحت لیسانس فرمولاسیون Bezini Group تولید و تأمین میکند. ست اسپری MT این مجموعه دو محصول دارد:
- جوهر مغناطیسی مشکی 7HF (کد 008A103): ذرات مغناطیسی مشکی بر پایه حلال نفتی برای روش مرئی، با دمای کاری ۱۰ تا ۵۰ درجه سانتیگراد.
- رنگ زمینه سفید WCP-2 (کد 008A009): رنگ کنتراست سفید با خشکشوندگی سریع، با دمای کاری ۵ تا ۵۰ درجه سانتیگراد.
هر دو محصول در قوطی آئروسل ۴۰۰ میلیلیتری و کارتن ۱۰ عددی عرضه میشوند. شماره بچ و تاریخ تولید و انقضا روی کف هر قوطی درج میشود و عمر مفید آنها ۲۴ ماه از تاریخ تولید است. خرید ست از خرید جداگانه دو قوطی بهصرفهتر است. MSDS و گواهی آنالیز هر بچ با درخواست ارسال میشود.
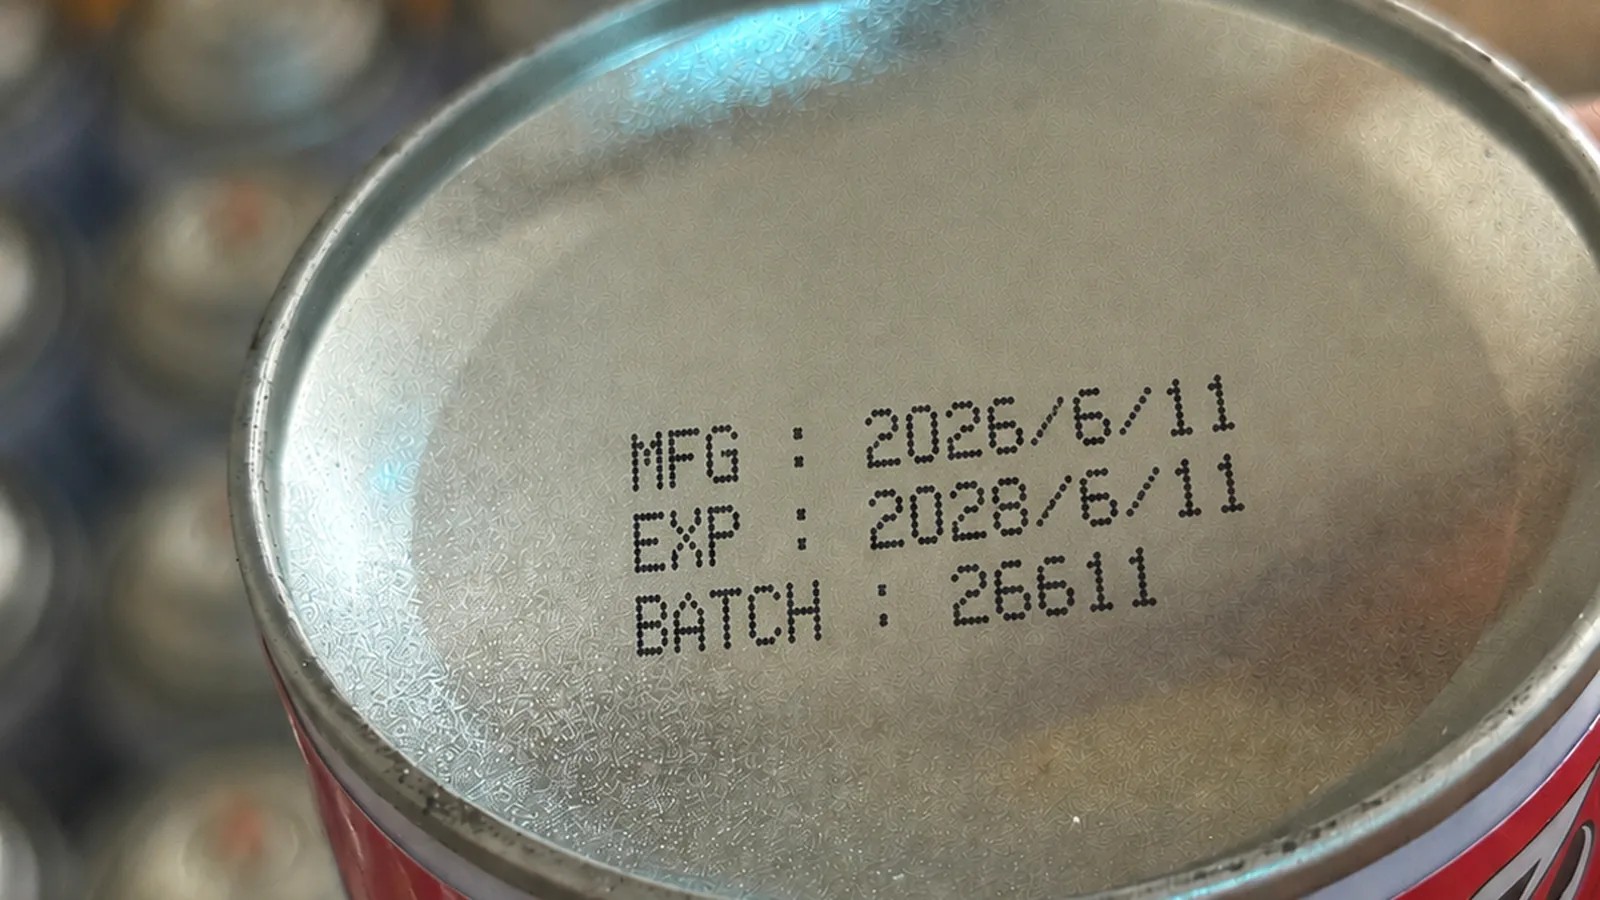
شماره بچ و تاریخ تولید و انقضا روی کف قوطی
به گفته این شرکت، در یک بازرسی میدانی، یک قوطی ۴۰۰ میلیلیتری 7HF برای آزمون پنج چرخ قطار به قطر تقریبی یک متر، هر دو رو، کافی بوده است. مصرف واقعی به هندسه قطعه، وضعیت سطح و روش پاشش بستگی دارد.
علی حاج حیدری از کیمیا کربن اسپادانا میگوید: «بیشترین اشکالی که در بازرسی میدانی میبینیم، رنگ زمینه ضخیم است. رنگ سفید فقط باید زمینه بسازد؛ اگر ضخیم پاشیده شود، ترک ریز زیرش گم میشود.»
مخاطبان این محصولات شرکتهای بازرسی فنی، پیمانکاران سازه فولادی و سوله، واحدهای کنترل کیفیت جوش، کارگاههای ریختهگری و فورج و واحدهای تعمیرات و نگهداری هستند.
برای دیدن مشخصات دو قوطی و اجزای ست، به صفحه ست اسپری MT (ام تی) مراجعه کنید.





نظر شما